Македонски
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
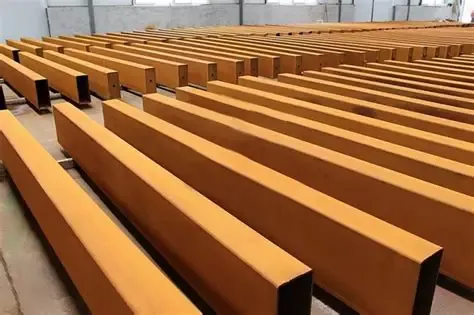
Збунети сте поради антикорозијата на челичната конструкција? Стандардни опции и упатства за избор
Челична конструкцијаантикорозијата е клучна за продолжување на работниот век на зградите. Шемите за заштита од корозија се разликуваат во зависност од различни природни и сервисни средини. Ќе се спроведе сеопфатна евалуација и за подготовка на површината и за антикорозивни мерки за намалување на почетните трошоци за изградба и за продолжување на животниот век на зградата.
Сите типови згради се предмет на влијание на корозивни средини, кои се класифицирани во различни категории на корозија врз основа на условите за работа.
|
Категорија на корозија |
Типична средина |
|
C2 (ниско) |
Суви области во внатрешноста, незагреани магацини |
|
C3 (средно) |
Урбани индустриски зони, општи фабрики |
|
C4 (високо) |
Хемиски погони, крајбрежни индустриски области |
|
C5 (Многу високо) |
Индустриски зони со висока влажност, крајбрежни региони |
Треба да се изберат различни антикорозивни шеми за да се справат со различни корозивни средини. Без разлика кое решение ќе се усвои, подготовката на површината ја поставува основата на заштитата од корозија и одредува дали заштитната обвивка може да работи како што е дизајнирана. Општо земено, за отстранување на рѓа на работилници за челични конструкции се применува пескарење или плоскост, со минимална оценка за чистота од Sa2,5, дефинирана како многу темелно чистење со експлозија. Дополнително, треба да се земе предвид оригиналната класа на 'рѓа на челичните подлоги. Суровините кои не можат да го задоволат бараниот стандард дури и по површинската обработка ќе се заменат или фрлаат.
|
Димензија |
Пукано минирање |
Пескарење |
Пеенинг минирање |
|
Принцип на работа |
Метод на механичка моќност |
Метод на пневматска моќност |
Метод на пневматска моќност |
|
Ефикасност |
Високо |
Релативно ниско |
Пониско од шут минирање |
|
Цена |
Висока почетна инвестиција, ниска долгорочна цена |
Ниска почетна цена, висока цена на работната сила |
Помеѓу шут минирање и пескарење |
|
Еколошки перформанси |
Работи во затворен простор |
Склони кон масивно создавање прашина |
Подобро од пескарење |
|
Флексибилност |
Слепи точки постојат |
Погоден за сложени компоненти |
Погоден за мали комплексни компоненти |
|
Апликативни сценарија |
Предтретман на работното парче |
Готови компоненти |
Зајакнување на површината, мали комплексни компоненти |
По завршувањето на подготовката на површината, следниот чекор е да се избере антикорозивниот систем. Боење со прскање и галванизација на топло се двете мејнстрим решенија. Покрај тоа, неколку докажани зрели антикорозивни методи се широко прифатени во практични проекти:
(1) Челикот што се соочува со атмосферски влијанија фундаментално ги решава проблемите со корозија, применливи за делумно отвореночелични конструкции, но сепак со недостатоците на високата цена и лошиот изглед.
(2) Термичкото прскање (прскање со алуминиум / прскање со цинк) обезбедува перформанси еквивалентни на галванизирање со топло натопување и се карактеризира со подобра приспособливост на димензиите на компонентите, идеални за специјални челични елементи и силно корозивни средини.
(3) Катодната заштита се потпира на електрохемиските антикорозивни принципи, главно применети на челични конструкции потопени под вода или закопани под земја. Иновативните композитни системи за заштита служат како алтернативни опции надвор од конвенционалните решенија, како што се интегрирани антикорозивни и огноотпорни премази и тешки антикорозивни облоги од графен.
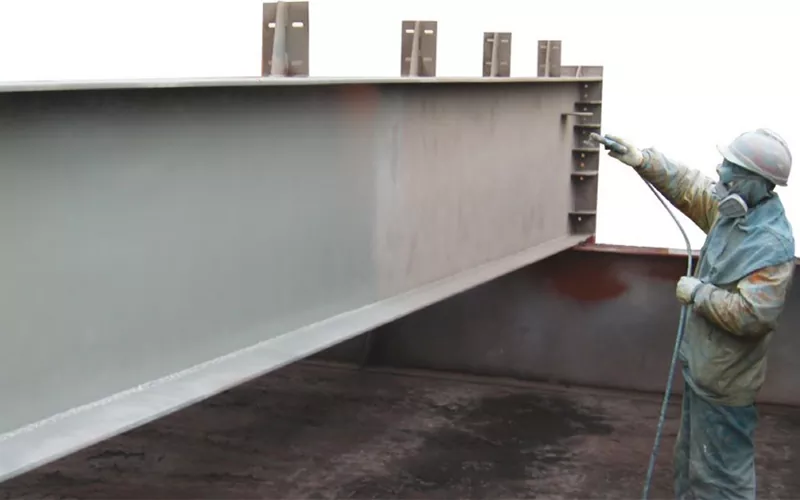
Систем за обложување со повеќеслоен спреј
Антикорозивниот систем за премачкување со прскање за челични конструкции гради повеќеслојни заштитни премази на површините на компонентите со диференцирани функции, кои главно се поделени во три слоја: прајмер, меѓуслоен и завршен слој. Прајмерот служи за адхезија и заштита од 'рѓа. Најчесто се користи епоксиден прајмер богат со цинк со содржина на цинк не помала од 70%. Неорганскиот прајмер богат со цинк е алтернатива, но неговата дебелина на сув филм бара строга контрола. За средниот слој се нанесува епоксиден микозен железен оксид, а како завршна обвивка се усвоени алифатичен полиуретански слој или флуоројаглероден слој. Сите постапки на системот за прскање треба да се завршат во истата фабрика за да се обезбеди стабилна изработка и сигурни антикорозивни перформанси.
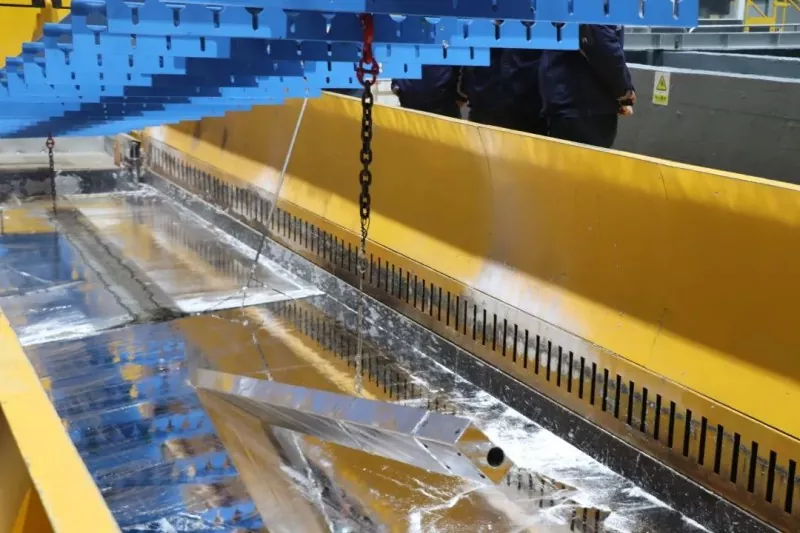
Поцинкување
Поцинкувањето е поделено на топло поцинкување и електро-поцинкување (обично галванизирање). Топло поцинкување (полно име: топло галванизација) формира заштитна обвивка од цинк со потопување на челик во бања со стопен цинк. Се одликува со дебел цинк слој кој се движи од 65μm до 200μm. Со извонредна отпорност на корозија, долг работен век, цврста адхезија и едноставен процес, тој има недостаток на просечен изглед и е погоден за структурни компоненти од големи размери. Електро-галванизирање наслаги цинкова облога врз основа на принципот на електролиза. Неговиот цинк слој е релативно тенок, нормално од 20μm до 30μm. Може да се пофали со добар декоративен ефект, но сепак комплициран производствен процес, кој е применлив за мали прецизни делови или структури кои бараат лесна антикорозивна заштита.
Заштита од корозија заработилници за челични конструкциизапочнува со потврдување на категоријата на корозија на работната средина, завршување на квалификуваната подготовка на површината и избирање на соодветно антикорозивно решение. Како професионален производител на челични конструкции, EHSS има длабинско владеење на сите антикорозивни процеси и може да ви помогне при изборот на системи за заштита од корозија со заштеда на трошоци и висока ефикасност.
Поврзани вести
- Како да изберете соодветна големина за конструкција на штала за коњи од челична рамка?
- Собрание на челична конструкција на самото место + Работен тек на изградба на интегрално дигање + Клучни размислувања
- Зошто да изберете двослојна конструкција на куќи од монтажни челични рамки за модерно живеење?
- Девет клучни точки за проектирање и изградба на фабрички згради за челични конструкции
- Како може изградбата на барака со челична конструкција да го подобри управувањето со живинарските фарми?
- Индустриски згради во „локомотивен стил“: Канцеларијата од 3 ката да биде челик или бетон?
Остави ми порака