Македонски
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Анализа на технологија за производство на челични конструкции
Ⅰ. Преглед
Изработка на челична конструкцијае процес на претворање на дизајнерските цртежи во физички структурни компоненти. Нејзиното јадро е да се обработат челични материјали во квалификувани челични конструктивни елементи во согласност со барањата за дизајн преку процедури за фабричко производство, притоа задржувајќи ги пресечните својства на челикот во основа непроменети.
Технологијата на производство на челични конструкции е генерално слична на онаа на механичкото производство. Меѓутоа, имајќи предвид дека производите од челична конструкција на крајот се склопуваат на градилиштата, неговите процеси ставаат поголем акцент на прецизната контрола и спречувањето на деформации.
Ⅱ. Табела за проток на процеси за производство на челични конструкции
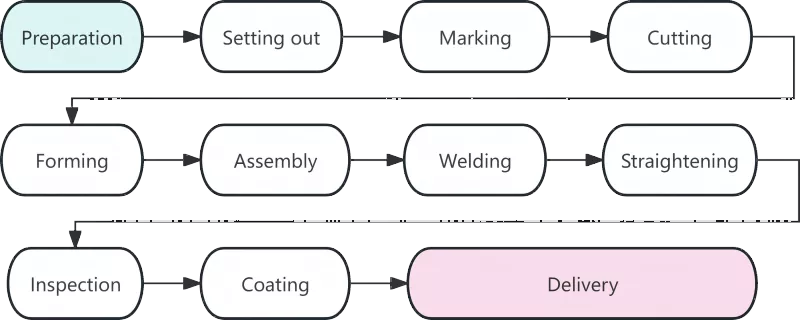
Ⅲ. Детална анализа на секоја работна постапка
|
Процес |
Опис |
|
Подготовка на материјалот |
Подготовката на материјалот го означува почетокот на изработката на челичните конструкции, а нејзиниот квалитет директно влијае на сите последователни работни процедури. Главните задачи во оваа фаза вклучуваат прифаќање на материјалот, исправување и чистење на површината. По пристигнувањето на челичните материјали во фабриката, нивните сертификати за материјали се проверуваат во однос на вистинските производи. Ќе се изврши повторна проверка на хемискиот состав и механичките својства за челици кои се користат во главните структурни компоненти. Деформираните челици предизвикани за време на транспортот треба да се исправат со помош на валчести исправувачи или машини за хидраулични дигалки. Искуството покажува дека приближно 80% од димензионалните грешки при бришењето се резултат на неисправени суровини. |
|
Лофтинг |
Лофтинг е првиот критичен чекор за прецизна контрола во производството на челични конструкции. На наменски платформи или табели за распоред, техничарите цртаат спојници и контури на компоненти во целосен размер во сооднос 1:1 во согласност со дизајнерските цртежи за да ги дефинираат формите на деловите. Покрај проверката на димензиите на цртежот, дозволеното собирање при заварување ќе биде резервирано како што се бара со релевантните процеси. Општо земено, треба да се одвои додаток од 1 до 1,5 милиметри за секое заварување. |
|
Обележување |
Познато и како гребење, означувањето се однесува на процедурата за користење шаблони за обележување на позициите на дупките и линиите за обработка за контурите на компонентите на челични плочи и делови. Принципот на "големи делови прво, мали делови подоцна" се следи за да се зголеми стапката на искористеност на материјалот. Преку оптимизиран распоред, вкупната стапка на искористеност на материјалот може да достигне над 85%, а може дури и да надмине 92% по оптимизацијата на гнездење. |
|
Сечење |
Сечењето е процес на одвојување на суровините на поединечни делови по означени линии. Главните методи на сечење вклучуваат сечење со гас, сечење со плазма и ласерско сечење. Широката примена на технологијата за сечење со нумеричка контрола ја подобри прецизноста и ефикасноста на изработката на челични конструкции. Некои исечени површини се квалификувани за директно заварување без секундарна обработка на рабовите. |
|
Формирање |
Нелинеарните компоненти како што се закривените греди и свитканите цевки треба да се обликуваат преку ладно свиткување или топло свиткување. Ладното свиткување се изведува на собна температура и е применливо за обични закривени компоненти. За топло свиткување, челиците се загреваат на 900-1100°C пред свиткување, што е усвоено за дебели плочи или компоненти со мали радиуси на свиткување. |
|
Собрание |
Монтажата значи комбинирање на обработените делови како што се бара со цртежите и привремено нивно фиксирање со лепливо заварување. Стандардната постапка на склопување е како што следува: Мелење спојување на шевовите на прирабничките плочи → Отстранете ги брусите на мрежните плочи → Постигнете прецизно позиционирање со машина за склопување → Целосно склопување на едностран челик со Т-секција → Превртете го склопот и завршете го целокупното формирање. |
|
Заварување |
Заварувањето е основната процедура во производството на челични конструкции со високи технички барања и строга контрола на квалитетот. Најчесто користените методи на заварување вклучуваат автоматско заварување под лак, заварување со заштитен гас со CO2 и заварување со заштитен метален лак. |
|
Исправување |
Термичкиот стрес создаден за време на заварувањето ќе предизвика деформација на компонентата, која ќе се елиминира со исправување за да се врати првобитната геометриска форма. Вообичаените методи на исправување вклучуваат механичко исправување, зацрвстувањето со пламен и комбинирано исправување. Греењето на иста положба не смее да се врши повеќе од три пати, а прегревањето е строго забрането. |
|
Инспекција |
Во текот на целиот производствен процес, инспекцијата служи како клучна гаранција за квалитетот на производот. Фазната инспекција главно опфаќа инспекција на суровините, инспекција во процесот и инспекција по заварување. Фатални дефекти како што се пукнатини и нецелосно спојување не се дозволени во внатрешноста на заварите. |
|
Облога |
Облогата обезбедува антикорозивна и противпожарна заштита за челичните конструкции. Стандардниот систем за обложување се состои од три слоја: епоксиден прајмер богат со цинк, среден слој од епоксидно микозно железо и горната обвивка од полиуретан или флуоројаглерод. Огноотпорен слој се нанесува во повеќе тенки слоеви. Температурата на околината за работа со обложување не треба да биде помала од 5°C, релативната влажност не треба да надминува 85%, а температурата на површината на челикот треба да биде најмалку 3°C повисока од точката на росење. |
|
Испорака од фабрика |
Испораката е последниот чекор од производството на челична конструкција. На компонентите што ќе ја поминат последната проверка ќе им бидат доделени единствени сериски броеви и ознаки. Компонентите ќе бидат спакувани во групи според редоследот на инсталацијата. Дрвени блокови или гумени дихтунзи треба да се постават помеѓу компонентите за да се спречат гребнатини на облогата. |
IV. Развојни трендови на технологија за производство на модерна челична конструкција
Модерна челична конструкцијапроизводството е сè поинтелигентно и механизирано за да се подобри прецизноста и ефикасноста на производството. Технологијата за нумеричка контрола, автоматското заварување, апликацијата BIM и виртуелната симулација за претходно склопување ги претставуваат идните развојни трендови на индустријата.
Производството на челични конструкции е комплетен систем со тесно поврзани процеси, високи барања за прецизност и строга контрола на квалитетот. Секоја постапка од распоред до обложување директно влијае на квалитетот на готовите производи. Со широка примена на интелигентни технологии, ќе бидат усвоени построги стандарди за челичните конструкции, што ќе доведе до дополнително подобрување на квалитетот на производите.
Поврзани вести
- Како да изберете соодветна големина за конструкција на штала за коњи од челична рамка?
- Собрание на челична конструкција на самото место + Работен тек на изградба на интегрално дигање + Клучни размислувања
- Зошто да изберете двослојна конструкција на куќи од монтажни челични рамки за модерно живеење?
- Девет клучни точки за проектирање и изградба на фабрички згради за челични конструкции
- Како може изградбата на барака со челична конструкција да го подобри управувањето со живинарските фарми?
- Индустриски згради во „локомотивен стил“: Канцеларијата од 3 ката да биде челик или бетон?
Остави ми порака