Македонски
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
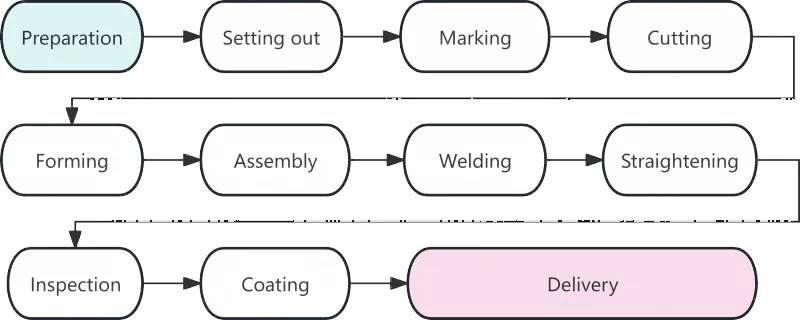
Проток на обработка на колони на кутијата на EIHE Steel Structure's и инженерски достигнувања
I. Цртеж на општ распоред
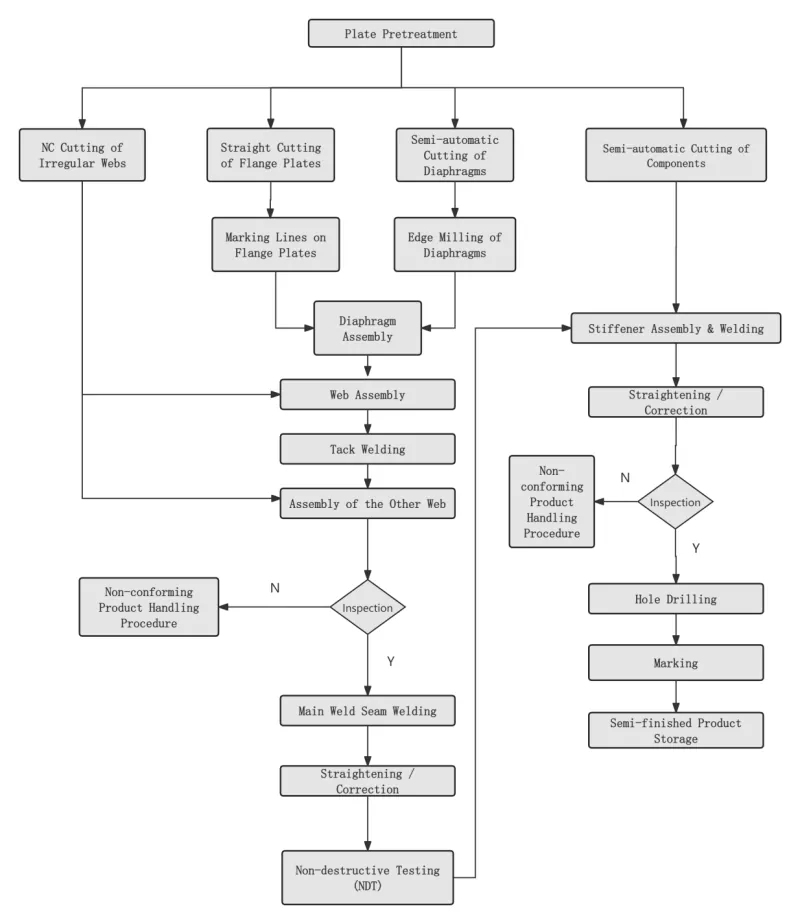
Ⅱ. Клучен процес
|
Чекор 1 Преттретман на површината на челична плоча |
Спроведено во согласност со барањата на дизајнот или процесот пред да се преполни челичната плоча. |
|
|
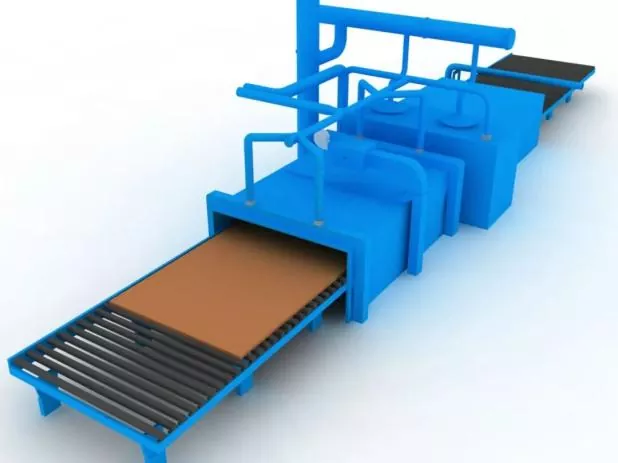
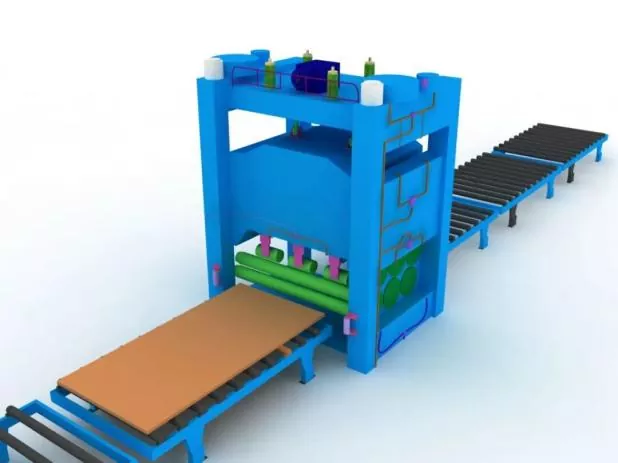
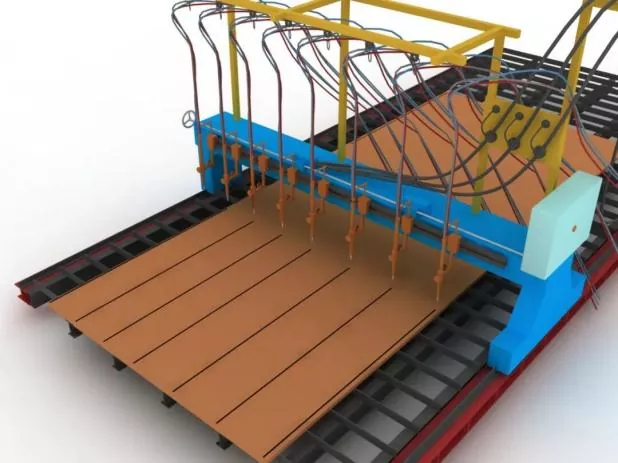
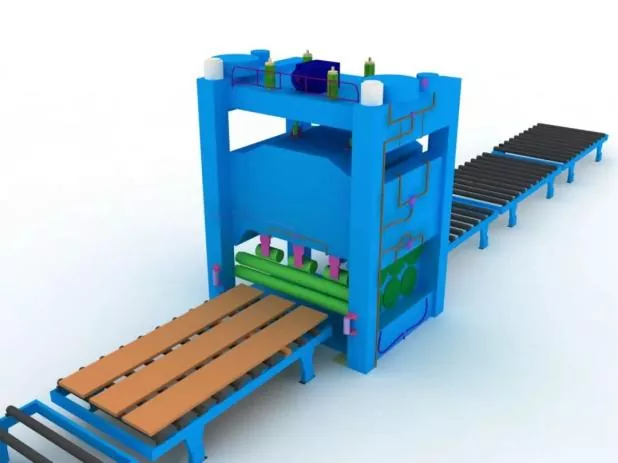
Чекор 2 Исправување на челична плоча |
Целокупното исправување треба да се изврши по предтретман на челичната плоча за да се обезбеди точност на бришењето и да се ослободи внатрешниот преостанат стрес на челичната плоча. |
|
|
Чекор 3 Сечење и бришење на делови |
Пред сечење, прилагодете ја машината за сечење, потврдете го моделот на млазницата и проверете ја стабилноста на воздушниот притисок. |
|
|
За време на сечењето, прво загрејте го шевот за сечење на челичната плоча и строго контролирајте ја брзината на сечење. |
||
|
Чекор 4 Секундарно исправување на делови |
Се изведува по бришење на челични плочи за да се обезбеди точност на склопувањето и да се намали внатрешниот преостанат стрес на челичните плочи. |
|
|
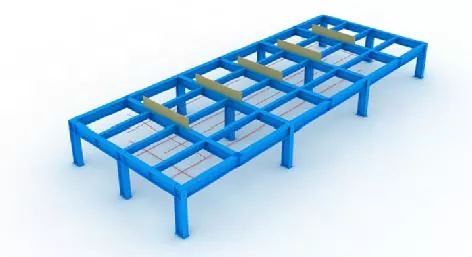
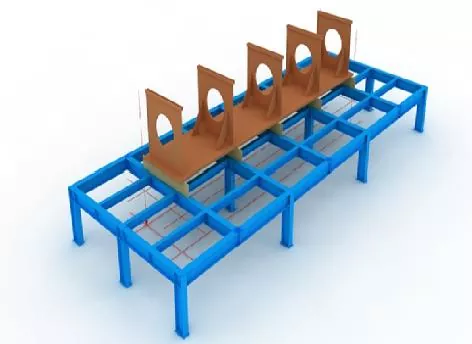
Чекор 5 Поставување на сложувалки и линии на распоред |
Пред склопување, прво треба да се постават линиите за распоред и жиците. |
|
|
За време на инсталацијата на жига, мора да се обезбеди хоризонталното ниво на горниот отвор и да се гарантира доволна цврстина и цврстина. |
||
|
Сите сложувалки и линии за распоред може да се стават во употреба само откако ќе бидат проверени и одобрени од назначен персонал. |
||
|
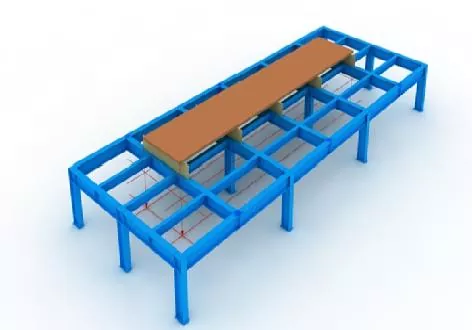
Чекор 6 Позиционирање на долниот панел |
Прецизно позициониран со шипки и линии на распоред. |
|
|
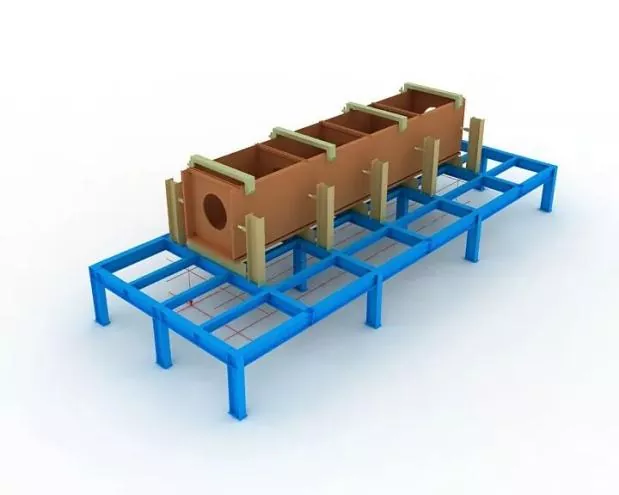
Чекор 7 Склопување на дијафрагмата |
Пред склопување на дијафрагмите, означете ги линиите за позиционирање на долниот панел и отстранете ја пловечката 'рѓа од двете страни на линиите со тркало за мелење. |
|
|
Откако ќе се подигнат дијафрагмите, поправете ги со лепливо заварување. |
||
|
Чекор 8 Веб-склопување |
Откако ќе се состави и квалификува мрежата, цврсто закачете ја на дијафрагмата со дигалка, а потоа поправете ја со лепливо заварување.
|
|
|
Чекор 9 Склопување на горниот панел |
Целосно прецизно позиционирање на горната плоча со водоводна плоча, а потоа поправете го со лепливо заварување. |
|
|
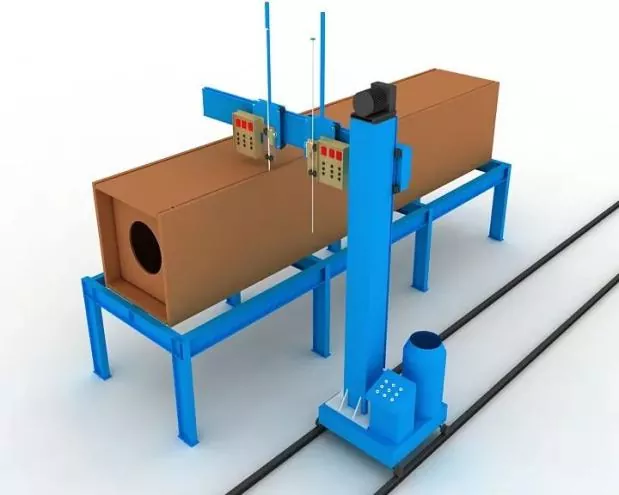
Чекор 10 Заварување со дијафрагма со електрозалаг |
Едностраното заварување со електрозгура е усвоено за дијафрагми. |
|
|
На горните и долните отвори на дупките за заварување со електрозгура за време на заварувањето се поставуваат бакарни чаури за стартување и гаснење на лак. |
||
|
Струјата и напонот на заварувањето треба да бидат строго контролирани во текот на процесот на заварување, а вниманието треба да се посвети на набљудување на промената на бојата на површината за заварување со електрозгура на мрежата. |
||
|
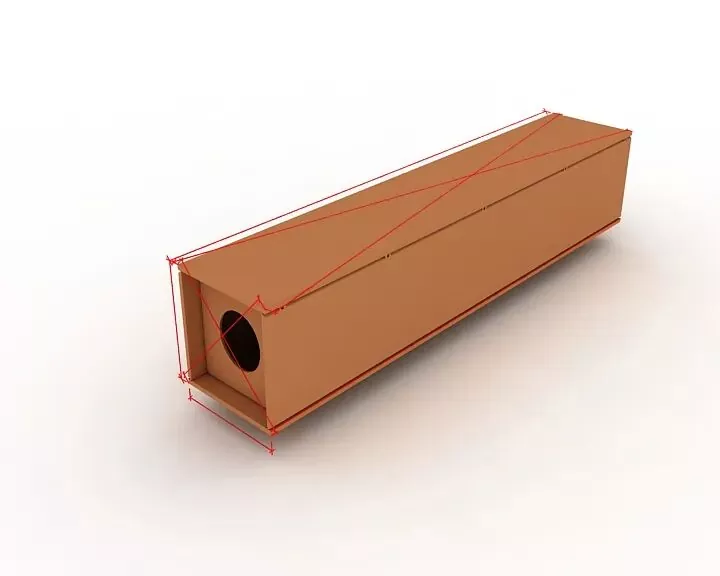
Чекор 11 Целокупна инспекција |
За време на проверката, фокусирајте се на проверката дали должината на компонентата, димензиите на дијагоналата и димензиите на крајниот дел ги задоволуваат барањата за дизајн и спецификација и поправете ги сите делови што не се толерантни. |
|
|
Чекор 12 Крајно глодање |
Намалете го крајното лице по монтажата и заварувањето. |
|
|
Гарантира израмнување на членовите и паралелизам помеѓу крајната површина и фреза. |
||
|
Чекор 13 Минирање со песок и отстранување на 'рѓа |
Целосно отстранување на 'рѓата со песок минирање како што е потребно по заварувањето, а потоа префрлете се на конструкција на облога. |
|
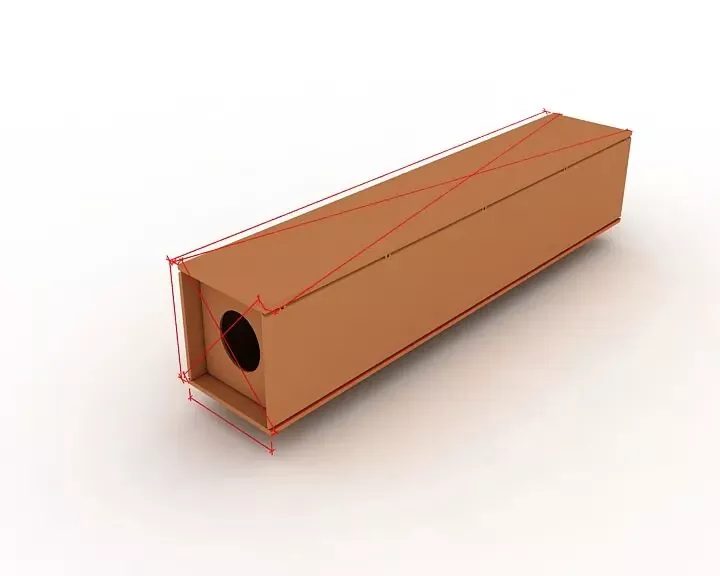
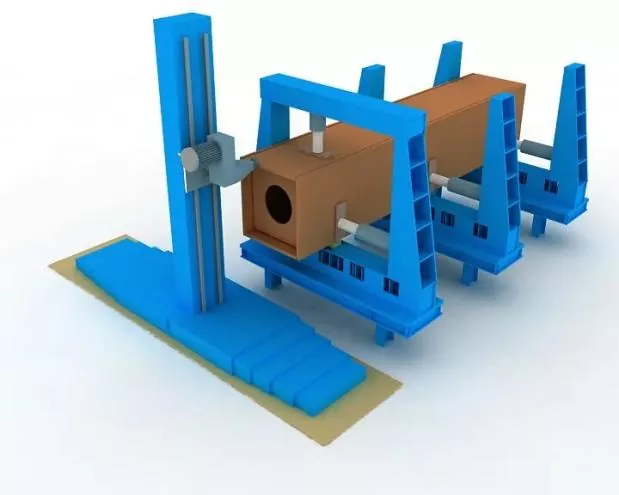
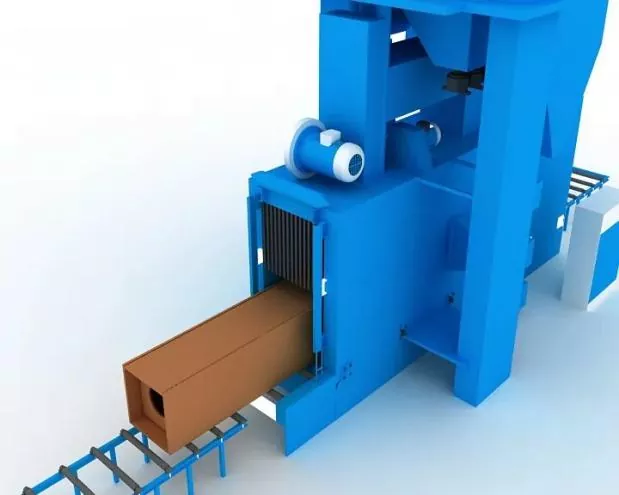
Ⅲ. Спецификации за склопување, позиционирање и заварување
|
Точност на склопување |
За време на склопувањето: ● Треба да се донесат соодветни ограничувања за контрола на деформацијата при заварување. ● Продолжувањата за собирање при заварување и разумната обратна деформација треба да бидат резервирани за да се контролираат димензиите на компонентата и да се обезбеди правилна форма. |
|
Дозволените отстапувања за изработка и монтажа на заварени врски, како и димензионалните толеранции на структурните компоненти, треба да се усогласат со барањата на Кодексот за прифаќање на квалитет на градба на челични конструкции (GB 50205). |
|
|
Заварување за позиционирање на собранието |
Ќе се имплементира со полуавтоматско заварување со метален лачен гас со цврста жица (GMAW). |
|
Заварувач |
Заварувачите кои се занимаваат со заварување со монтажна лента треба да ги поседуваат соодветните сертификати за квалификација наведени во Техничката спецификација за заварување на градежни челични конструкции (JGJ81). |
|
Положба на лепливи завари |
Положба на лепливите завари: лепливите завари треба да го избегнуваат почетокот и крајот на формалните завари и не треба да се поставуваат на агли, рабови, краеви и други критични области подложни на структурна цврстина и дефекти во изработката. |
|
За Т-зглобовите, лепливо заварување: Се изведува симетрично од двете страни; во меѓувреме, лепливото заварување во жлебот треба да се избегнува колку што е можно повеќе. За заварување со жлеб со целосна пенетрација: Заварувањето со жлеб треба да се изврши на жлебот за забирање, на пр. |
|
|
Положбите на склопување и заварување на потпорните плочи за заварување, како и плочите за испуштање и истекување треба да бидат во согласност со релевантните стандарди |
|
|
Материјали за заварување |
Материјалите за заварување што се користат за монтажа и заварување со лепење треба да бидат конзистентни со оние за формално заварување, т.е. истите материјали за заварување како и при официјалното заварување треба да се усвојат. |
|
За монтажно заварување помеѓу челик со висока цврстина и челик со мала цврстина, материјалите за заварување се избираат во согласност со класата на челик со ниска цврстина. |
Поврзани вести
- Национален ден честитки од Eihe Steel Structure
- Успешно прво дигање! Проектот Азија Пацифик Мароко преземен од Еихе Стил
- Одобрено обновување на квалификациите! Eihe постојано го проширува отпечатокот на глобалниот пазар
- Испорака со челична конструкција EHSS за аеродроми и станици
- Фокус на глобалниот развој: Здружението на индустријата за челични конструкции во Шандонг успешно одржува конференција за размена на искуства за индустриска интернационализација
- ЕХСС исклучиво беше домаќин на 8-миот Форум за висококвалитетен развој на челична конструкција Шандонг и Годишната конференција SSSIA 2026 година во Кингдао со целосен успех
Остави ми порака